0313-5669494
18603137280
我的位置:首页 >> 新闻中心 >> 行业动态

新闻中心

0313-5669494

地 址:张家口市西山产业集聚区兴业路副18 号

联系人: 王总

张家口精益机械传动有限公司期待与您的合作!欢迎新老顾客前来订购。

行业动态

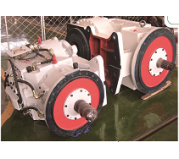
刮板输送机减速器的维护保养规范

时间:2025-06-24 来源:张家口精益机械传动有限公司 访问量:1430
1. 日常维护(每班检查)

油位监测:通过油标尺检查油位,保持在上下刻度线之间(缺油时补油至中线)。

温度与噪音:手感箱体温度(不烫手为宜),监听有无异常异响(如 “咔嚓” 声提示齿轮打齿)。

密封检查:查看轴端、箱体结合面是否渗油,发现漏油及时处理。

2. 定期保养(每季度 / 半年)

换油周期:**运行 200 小时更换新油,之后每 1000 小时或半年更换一次(根据工况调整,粉尘环境缩短至 3 个月)。

齿轮检查:拆检窥视孔,观察齿轮表面磨损情况(允许轻微磨损,齿厚磨损超过 15% 需更换)。

轴承间隙检测:用百分表测量输出轴轴向窜动(允许≤0.2mm),径向跳动≤0.1mm,超差时更换轴承。

3. 特殊工况注意事项

潮湿环境:选用耐水性齿轮油(如合成型 L-CKC/S 220),箱体加装防潮呼吸器。

重载启动:启动前手动盘车 2-3 圈,避免带载启动导致齿轮冲击(尤其冬季油温低时)。


河北刮板机配件,河北刮板机链轮,河北刮板机减速器,河北刮板机限矩器,张家口精益机械传动有限公司
分享行星减速机齿轮的热处理方法行星减速机传动装置的重量,一般情况下正比于齿轮的重量,而齿轮的重量与其材料和热处理硬度有很大关系。例如在相同功率下,渗碳淬火齿轮的重量将是调质齿轮重量的1/3左右。所以针对行星齿轮减速机的结构特点和齿轮的载荷性质,应该广泛采用硬齿面齿轮。获得硬齿面齿轮的热处理方法很多,如表面淬火,整体淬火、渗碳淬火、渗氮等,应根据行星齿轮减速机的特点考虑选定。下面由减速机生产厂家介绍有哪些原因:1、表面淬火常见的表面淬火方法有高频淬火(对小尺寸齿轮)和火焰淬火(对大尺寸齿轮)两种。表面淬火的淬硬层包括齿根底部时,其效果好。表面淬火常用材料为碳的质量分数约0.35%~0.5%的钢材,齿面硬度可达45~55HRC。2、渗碳淬火渗碳淬火齿轮具有相对大的承载能力,但必须采用精加工工序(磨齿)来消除热处理变形,以保证精度。渗碳淬火齿轮常用渗碳前碳的质量分数为0.2%~0.3%的合金钢,其齿面硬度常在58~62HRC的范围内。若低于57HRC时,齿面强度显著下降,高于62HRC时则脆性增加。轮齿心部硬度一般以310~330HBW为宜。渗碳淬火齿轮的硬度,从轮齿表面至深层应逐渐降低,而有效渗碳深度规定为表面至深层应逐渐降低,而有效渗碳深度规定为表面至硬度52.5HRC处的深度。渗碳淬火在轮齿弯曲疲劳强度方面的作用除使心部硬度有所提高外,还在于有表面的残余压应力,它可使轮齿大拉应力区的应力减小。因此磨齿时不能磨齿根部分,滚齿时要用留磨量滚刀。3、渗氮采用渗氮可保证轮齿在变形Z小的条件下达到很高的齿面硬度和耐磨性,热处理后可不再进行Z后的精加工,提高了承载能力。这对于不易磨齿的内齿轮来说,具有特殊意义。4、相啮合齿轮的硬度组合当大、小齿轮均为软齿面时,小齿轮的齿面硬度应高于大齿轮。而当两轮均为硬齿面且硬度较高时,则取两轮硬度相同。选择好的行星齿轮减速机材料,有利于提高齿轮减速机的承载力及使用寿命。 Y51125插齿机 GK61125E数控车床 C5116立式车床 链轮组件CAD设计 4米数控落地镗 T2235深孔钻 海克斯康三坐标测量机 4米外圆磨床 YB6040花键铣床 减速器
6583f120eea46.png冀公网安备13070302000168号